В этой статье подробно анализируются секреты настройки температуры и давления шляпного теплового пресса при переносе криволинейной поверхности, охватывающие оптимальные параметры для различных материалов и процессов, ключевые моменты для регулировки давления и практические предложения по эксплуатации. Сравнивая общие отраслевые рекомендации и особенности флагманских моделей, он помогает вам точно овладеть навыками подгонки изогнутых поверхностей и улучшить качество печати и эффективность производства.
Различные материалы имеют значительные различия в требованиях к температуре теплового прессования, которую необходимо строго устанавливать в сочетании с процессом.
Хлопковые и смешанные шляпы: подходят для HTV (теплопередающая пленка) или DTF (прямая передача), рекомендуемая температура составляет 320-350 ° F (160-180 ° C), чтобы гарантировать, что слой пленки эффективно расплавлен и прочно прилипает к шляпному волокну.
Шляпы из синтетического волокна и полиэстера: лучший выбор для сублимации с оптимальной температурой 330-350 ° F (165-180 ° C), которые могут использовать полную тепловую энергию для проникновения в полиэфирные волокна для достижения высоконасыщенных цветов.
Твердые пластыри и силиконовые пластыри: поскольку материал чувствителен к высоким температурам, рекомендуется использовать 300-320 ° F (150-160 ° C) и увеличить время теплового прессования до 25-30 секунд, чтобы предотвратить деформацию или выцветание пластыря.
Поля из кожи или искусственной кожи: требуется более низкая температура 290-310 ° F (145-155 ° C) в сочетании с давлением средней интенсивности и 20-25 секунд обработки, чтобы предотвратить сморщивание или затвердевание поверхности кожи.
Равномерное распределение давления является основой поверхности шляпы, и необходимо освоить следующие элементы.
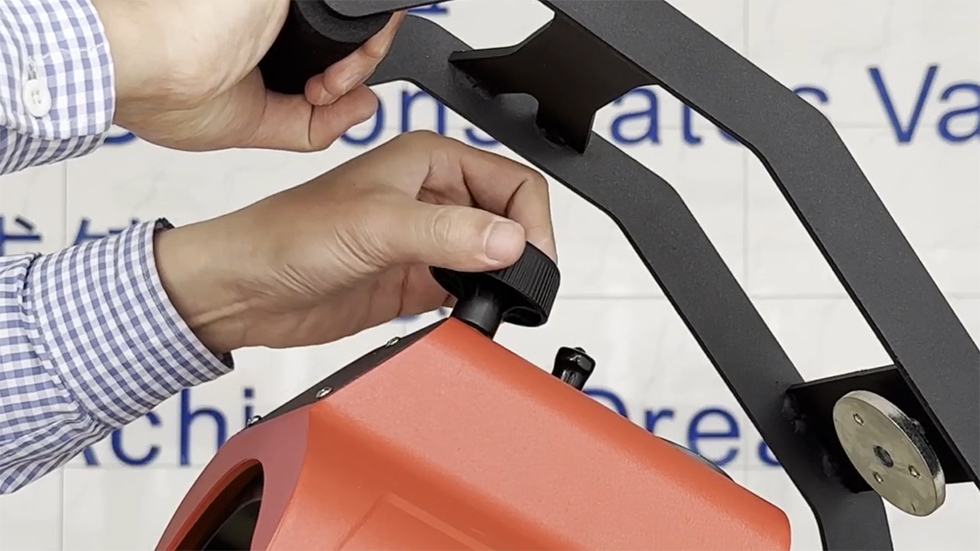
Замечание «бумажный тест»: сэндвич кусок бумаги для печати между нагревательной пластиной и поверхностью шляпы. Отрегулируйте ручку давления, чтобы бумагу можно было свободно вытягивать, не соскальзывая, что означает, что давление умеренное и равномерное.
Опорный уровень давления: его можно установить на среднее давление для HTV и DTF; для переноса сублимации и толстых силиконовых пластырей рекомендуется использовать среднее-высокое давление для обеспечения полного термического прессования.
Избегайте чрезмерного давления: чрезмерное давление вызовет деформацию краев и явные вмятины вокруг пленки. При возникновении вмятин ослабьте ручку давления соответствующим образом. Периодический повторный осмотр и точная настройка: для каждых 100 шляп, произведенных непрерывно, «бумажный тест» должен быть повторен, и давление должно быть точно настроено согласно результатам теста для поддержания долгосрочной стабильности.
НашиЛазерное выравнивание для теплового прессаИли индивидуальная пластина может гарантировать, что центр рисунка точно выровнен с дугой поверхности шляпы, уменьшая ошибки отклонения вручную.
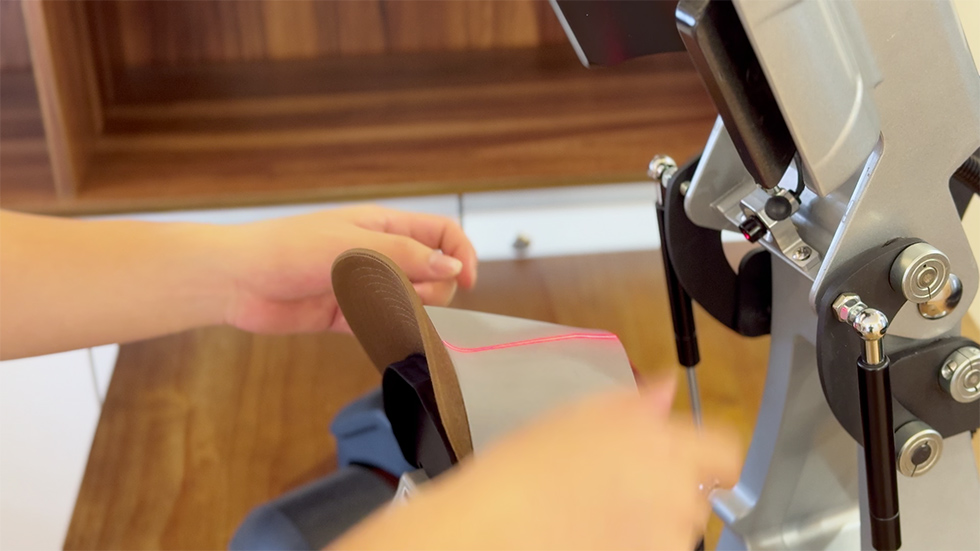
Предварительный нагрев поверхности шляпы: сначала разогрейте легким давлением в течение 3-5 секунд, чтобы удалить поверхностную влагу и морщины и улучшить качество окончательной подгонки.
Силиконовая вспомогательная прокладка: поместите силиконовую прокладку или губку на шляпу, чтобы она соответствовала форме поверхности шляпы, чтобы обеспечить равномерную теплопроводность и поддержку давления.

Для высокоточных градиентных или сублимационных шаблонов большой площадиПервый этап отжимать жары можно выполнить на 2/3 из области в зоне с более небольшой кривизной, и после этого положение тела крышки можно отрегулировать для того чтобы завершить остальную область для обеспечения общей однородности.
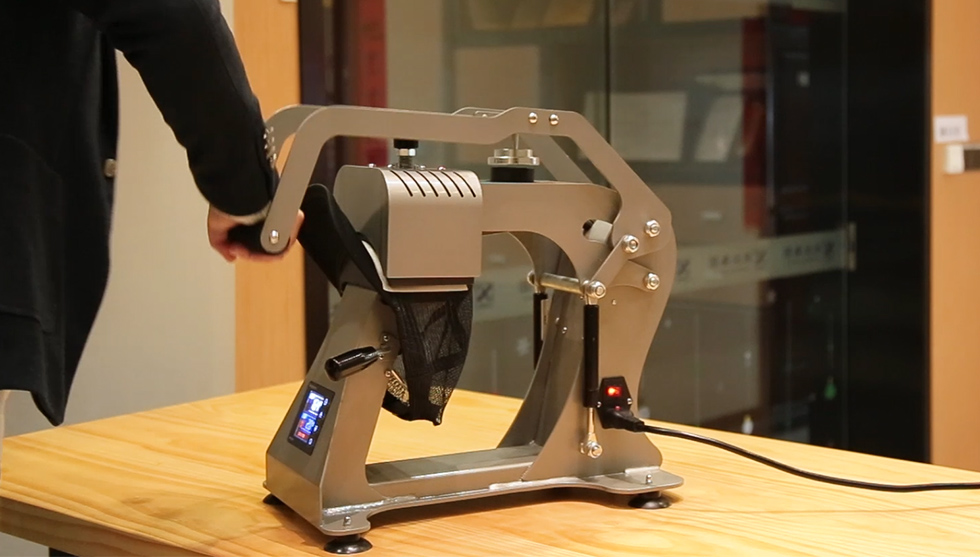
Материал/процесс | Температура (℃/℉) | Время (секунды) | Давление |
HTV / DTF | 160-180 ℃/320-350 ℉ | 10-15 | Средний |
Сублимационная передача | 165-180 ℃/330-350℉ | 40 | Средний до высокого |
Силиконовая нашивка/вышивка патч | 150-160 ℃/300-320 ℉ | 25-30 | Средний до высокого |
| Кожа кожа/ПУ | 145-155 ℃/290-310 ℉ | 20-25 | Средний |
Q1: Почему изогнутая поверхность крышки всегда не надежно прикреплена при нагревании?
A1: В основном это вызвано недостаточным давлением или тем, что поверхность крышки не нагревается. Давление можно отрегулировать с помощью «бумажного теста», и его можно подогреть в течение 3-5 секунд перед формальным тепловым прессованием.
Q2: Как избежать морщин на рисунке после теплового прессования?
A2: Убедитесь, что поверхность крышки плоская, и используйте силиконовые вспомогательные прокладки. В то же время осторожно нажмите, чтобы устранить морщины на этапе предварительного нагрева поверхности крышки.
Q3: Повреждет ли чрезмерное нагревание поверхность крышки?
A3: чрезмерная температура или давлениеМашина передачи тепла крышкиМожет вызвать деформацию волокон или образование волдырей. Рекомендуется строго следовать рекомендуемым параметрам и проводить предварительное тестирование.
Очистите нагревательную пластину:После того, как оборудование остынет, регулярно протирайте его высокотемпературным моющим средством и мягкой тканью, чтобы избежать остаточного накопления клея, влияющего на теплопередачу.
Проверьте ручку давления:Убедитесь, что ручка и пружина в сборе не болтаются каждую неделю, и нанесите небольшое количество термостойкой смазки, чтобы она оставалась гибкой.
Откалибруйте систему контроля температуры:УИспользовать цифровой термометр для проверки отклонения между фактической температурой и заданной температурой каждый квартал и точной настройки контроллера.
Замена вспомогательных колодок:Силиконовые прокладки и губчатые прокладки необходимо заменить через полгода использования, чтобы обеспечить поддерживающий эффект и равномерную теплопроводность.
Освоение правильной настройки температуры, регулировки давления и методов установки изогнутых поверхностей в сочетании с предварительным нагревом, вспомогательными прокладками и стратегиями сегментированного горячего прессования может значительно улучшить стабильностьМашина для термического прессования шляпВ штуцер криволинейной поверхности и качество готовой продукции. Строго следовать вышеуказанными директивами и объединить с регулярным обслуживанием, вы легко достигнете эффективной и точной изогнутой поверхностной передачи.


